Cuaderno de taller · cerámica colada
Colaje en barbotina: de la masa líquida
a la pieza en crudo
El colaje parece un procedimiento sencillo: se vierte barbotina en un molde de escayola, se espera y se vacía el excedente. En la práctica, casi todo depende de variables que no se ven a simple vista, como la carga de electrolito, la densidad de la masa, la humedad residual de la escayola o el número de coladas que lleva el molde. Cuando una de ellas se desvía, el defecto aparece mucho más tarde: al desmoldar, al secar o al salir del horno.
Estas páginas reúnen apuntes ordenados sobre cada fase del proceso, con las relaciones de causa y efecto que permiten interpretar lo que ocurre en el taller.
01
La barbotina y el papel de los electrolitos
Una barbotina de colaje no es simplemente arcilla diluida. Para que la masa sea fluida con poca agua hace falta dispersar las partículas de arcilla, que de manera natural tienden a atraerse entre sí y formar flóculos. Ese trabajo lo hacen los electrolitos: pequeñas cantidades de silicato sódico, carbonato sódico o dispersantes orgánicos del tipo poliacrilato que cargan eléctricamente la superficie de las partículas y las mantienen separadas.
La consecuencia práctica es directa. Sin defloculante, para conseguir una masa vertible haría falta tanta agua que el molde tendría que absorber el doble y la pieza encogería de forma incontrolada. Con el electrolito adecuado, la misma fluidez se obtiene con una proporción de agua mucho menor, la pared se forma antes y la contracción de secado se reduce.
La dosis es estrecha. Por debajo del punto óptimo la masa sigue espesa; por encima aparece la sobredefloculación, con una barbotina que se vuelve viscosa otra vez, se pega a la escayola y produce paredes blandas y difíciles de desmoldar. Por eso el ajuste se hace por incrementos muy pequeños, midiendo después de cada adición y dejando tiempo a que el sistema se estabilice.
Puntos que conviene fijar antes de colar
- El agua de amasado: la dureza y las sales disueltas modifican la respuesta al defloculante.
- El orden de mezcla: primero agua y electrolito, después la masa seca, para evitar grumos encapsulados.
- El envejecimiento: unas horas de reposo con agitación lenta homogeneizan la suspensión y liberan aire.
- El tamizado: una malla fina retiene grumos y restos de pasta seca que luego aparecen como puntos duros.
- El registro escrito de cada corrección, para poder repetir una barbotina que funcionó bien.
02
Densidad y fluidez: el control de la masa
Dos medidas bastan para gobernar una barbotina en el día a día: cuánto pesa un volumen conocido y cuánto tarda en escurrir. La densidad se comprueba con un picnómetro o simplemente pesando un litro de masa; da una idea del contenido de sólidos y anticipa la velocidad a la que se formará la pared. La fluidez se mide con una copa de flujo, cronometrando el vaciado por el orificio calibrado.
Las dos magnitudes no son intercambiables. Una masa puede ser densa y fluir bien si está correctamente defloculada, y otra más ligera puede escurrir mal si el electrolito está mal ajustado o si la pasta lleva demasiada arcilla plástica. Interpretarlas juntas es lo que permite decidir si hay que añadir agua, añadir defloculante o dejar reposar.
A esto se suma la tixotropía: la tendencia de la barbotina a espesar cuando está quieta y a volverse fluida al agitarla. Un grado moderado es útil, porque ayuda a que la pared recién formada se sostenga. Un exceso provoca que la masa gelifique dentro del molde y que el vaciado deje regueros y espesores desiguales. Por eso se mide siempre en las mismas condiciones: misma temperatura, mismo tiempo de reposo y misma agitación previa.
- Comprobar densidad y fluidez al inicio de cada jornada, no solo al preparar masa nueva.
- Anotar la temperatura del taller: en invierno la misma barbotina escurre más lento.
- Agitar siempre el mismo tiempo antes de medir para que el dato sea comparable.
- Corregir de una variable cada vez y volver a medir antes de tocar otra cosa.
- Evitar añadir agua como solución rápida: rebaja sólidos y alarga el tiempo de colada.
- Retirar la nata superficial y los restos secos antes de verter en el molde.
03
El molde de escayola y su capacidad de absorción
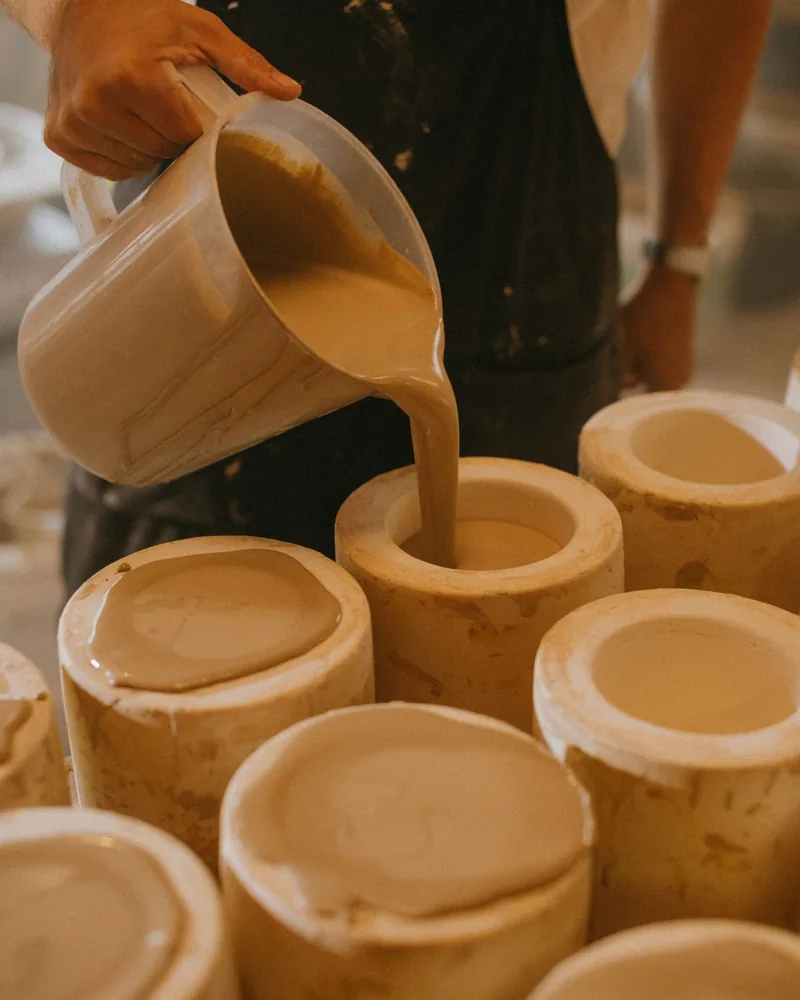
El molde no es un recipiente pasivo: es el motor del proceso. La escayola fraguada conserva una red de poros finos que succiona el agua de la barbotina por capilaridad, y es esa succión la que deposita partículas sobre la pared y forma el cuerpo de la pieza.
La capacidad de absorción depende de la relación agua-escayola con la que se preparó el molde y de la humedad que conserva. Un molde recién hecho, todavía húmedo, chupa poco y da paredes finas y blandas. Un molde excesivamente seco absorbe de golpe, endurece la superficie de contacto demasiado deprisa y favorece tensiones internas.
De ahí la importancia del ciclo de reposo. Entre colada y colada el molde necesita devolver al aire el agua que ha tomado; si se fuerza el ritmo, cada pieza sale distinta de la anterior aunque la barbotina sea idéntica. Trabajar con series de moldes rotando en un mismo secadero es la forma habitual de mantener la regularidad.
Una temperatura ambiente estable y una circulación de aire suave son más eficaces que un secado intenso y localizado, que deforma la escayola y abre la superficie.
04
Tiempo de formación de la pared y vaciado del excedente
El espesor de la pared crece con el tiempo, pero no de forma lineal: al principio deprisa y después cada vez más despacio, porque la propia capa depositada dificulta el paso del agua hacia la escayola. Duplicar el tiempo no duplica el espesor, y esta es la razón de que las tablas de otro taller rara vez sirvan sin ajuste.
El cronómetro solo ordena el trabajo; la referencia real se obtiene sacrificando una primera colada y midiendo el corte del borde. A partir de ahí se fija un tiempo para ese molde, esa barbotina y esa época del año, y se corrige cuando cambie alguno de los tres.
El vaciado es el segundo momento crítico. Debe hacerse de forma continua y con el molde inclinado de manera que la masa salga sin quedarse retenida en resaltes o zonas estrechas. Una parada intermedia deja un anillo visible en el interior y una discontinuidad de espesor que después se convierte en grieta. Tras el vaciado, el molde se deja boca abajo apoyado sobre listones para que escurra el resto y el borde no se encharque.
Secuencia habitual de una colada
- Agitar la barbotina y comprobar densidad y fluidez.
- Llenar el molde sin interrupciones, dirigiendo el chorro a la pared y no al fondo.
- Rellenar el descenso de nivel durante los primeros minutos, mientras la masa cede agua.
- Cumplido el tiempo, vaciar en un movimiento continuo y dejar escurrir invertido.
- Recortar el bebedero cuando la pasta pierda brillo y admita el corte sin arrastrar.
- Esperar a que la pieza se despegue por contracción antes de abrir el molde.
05
Apertura del molde, repaso de costuras, secado y contracción
La apertura se hace cuando la pieza ya ha encogido lo suficiente para separarse de las paredes, pero conserva todavía humedad para no quebrarse. Abrir antes de tiempo deforma los perfiles; abrir demasiado tarde hace que la pasta se agarre a la escayola y arranque partículas de la superficie del molde, acelerando su desgaste.
En el plano de partición queda siempre una rebaba, más o menos marcada según el ajuste de las piezas del molde y su estado. El repaso se hace en verde, primero rebajando con una cuchilla o un raspador y después suavizando con una esponja húmeda bien escurrida. Conviene no insistir con agua en exceso: si la zona se satura, la costura reaparece en el secado o se abre en el horno, porque esa franja seca a distinta velocidad que el resto del cuerpo.
El secado es la fase en la que se pagan los errores anteriores. La pieza pierde agua y se contrae, y si el espesor es desigual las partes finas encogen antes que las gruesas y aparecen tensiones. Un secado lento y homogéneo, protegiendo bordes, asas y zonas expuestas, es la forma más barata de evitar alabeos y grietas.
Condiciones que ayudan durante el secado
- Superficies de apoyo planas y limpias, sin restos duros que marquen la base.
- Aire en movimiento suave y sin corrientes dirigidas a una sola cara.
- Protección de las partes delgadas con plástico ligero durante las primeras horas.
- Giro ocasional de las piezas para que no sequen siempre por el mismo lado.
- Comprobación del peso o del color antes de llevar la pieza al horno.
06
Desgaste del molde y momento de sustituirlo
Ningún molde de escayola dura indefinidamente. Con cada colada, parte del agua que entra arrastra sales y restos de pasta que quedan retenidos en los poros. La superficie pierde nitidez, la absorción baja y el mismo tiempo de colada empieza a dar paredes más finas. Aparecen además dos señales muy características: un aspecto brillante o encostrado en el interior y manchas blanquecinas de sal en el exterior.
El deterioro se acelera cuando el molde se seca de forma agresiva, cuando se abre demasiado tarde o cuando se limpia con cepillos duros. La aristas del plano de partición se redondean, el ajuste entre piezas deja de ser hermético y la rebaba de costura crece hasta hacer inviable el repaso.
La decisión de retirar un molde no depende de un número mágico de coladas, sino de la calidad que devuelve. Llevar un registro sencillo de usos y anotar cuándo empiezan a cambiar los tiempos permite planificar la sustitución antes de acumular piezas defectuosas. Conservar la matriz o el modelo original es lo que hace posible reponer el molde manteniendo la forma.
Indicios de que el molde ha llegado al final
- El tiempo de colada necesario ha aumentado de forma sostenida.
- La pieza tarda cada vez más en despegarse o se queda pegada en zonas concretas.
- La superficie interior ha perdido detalle y transmite irregularidades a la pasta.
- Los bordes de partición están desgastados y la costura se ha ensanchado.
- Aparecen eflorescencias persistentes que manchan la pieza en crudo.
07
Bizcochado y esmaltado de las piezas coladas
La primera cocción, el bizcochado, cumple dos funciones: elimina el agua químicamente combinada y deja un cuerpo poroso, resistente de manipular y capaz de absorber el esmalte. En piezas coladas importa especialmente la subida inicial, porque cualquier humedad residual atrapada en una pared gruesa se convierte en vapor y puede reventar el cuerpo.
Las piezas obtenidas por colaje suelen tener paredes finas y uniformes, lo que las hace ligeras pero también sensibles a los apoyos. Un fondo que descansa sobre un punto duro o una carga demasiado apretada en la hornada se traduce en deformaciones que ya no tienen arreglo.
En el esmaltado, la porosidad del bizcocho determina el grosor de la capa que queda depositada. Un bizcocho muy absorbente retiene demasiado esmalte y favorece descuelgues y recogidos; uno poco poroso deja una capa delgada e irregular. Antes de esmaltar conviene retirar el polvo con una esponja apenas húmeda o con aire, sobre todo en la línea de costura, donde el repaso deja siempre partículas sueltas.
- Cargar el horno con piezas realmente secas, no solo frías al tacto.
- Subir despacio hasta pasado el punto crítico de evaporación.
- Distribuir el peso sobre apoyos limpios y planos.
- Comprobar el grosor de la capa de esmalte en una pieza de prueba.
- Limpiar las bases antes de la segunda cocción.
- Anotar curva, colocación y resultado de cada hornada.
08
Defectos habituales: deslaminaciones, alabeos y burbujas
La mayoría de los fallos del colaje se explican por unas pocas causas repetidas. Reconocer la marca que dejan permite retroceder hasta la fase en la que se originaron en lugar de corregir a ciegas.
Deslaminaciones
Se manifiestan como capas que se separan dentro del espesor de la pared, a veces solo visibles tras la cocción. Suelen venir de una barbotina mal homogeneizada, de un llenado interrumpido que deposita material en dos etapas o de una masa sobredefloculada que forma un depósito poco cohesionado.
Alabeos
Son deformaciones que aparecen al secar o al cocer, normalmente en bocas, bases y piezas de perfil abierto. Casi siempre indican espesores desiguales, secado asimétrico o apertura prematura del molde. El apoyo durante el secado y la homogeneidad de la pared son los dos factores decisivos.
Burbujas y picaduras
Proceden del aire arrastrado al agitar o al verter, de una barbotina sin reposo suficiente o de un chorro dirigido al fondo del molde en lugar de a la pared. En la pieza cocida se leen como cráteres pequeños o huecos bajo el esmalte.
Lectura rápida del defecto
- Marca anular en el interior: parada durante el llenado o el vaciado.
- Costura que reaparece después de secar: repaso con exceso de agua.
- Pared desigual de un lado al otro: molde apoyado fuera de plano o absorción irregular.
- Grieta en el arranque del asa o en el borde: contracción diferencial en el secado.
- Piezas cada vez más finas con el mismo tiempo: molde saturado o poco reposado.
09
Qué se publica en Nozestu
Nozestu es un proyecto informativo dedicado al taller de colaje en barbotina. El contenido se organiza como un cuaderno de trabajo: apuntes sobre preparación de la masa, comportamiento de los moldes de escayola, control del espesor de pared, acabado en crudo, secado, cocción y diagnóstico de defectos. Todo el material está escrito con un propósito descriptivo, para explicar por qué ocurre cada cosa y qué relación tiene con las fases anteriores del proceso.
Los textos se revisan y se amplían a medida que se ordenan nuevas notas. No se publican datos de ensayo presentados como resultados de laboratorio ni valores universales: cada taller trabaja con pastas, moldes y condiciones distintas, y las referencias numéricas solo tienen sentido dentro de sus propias condiciones.
10
Contacto con el proyecto
Si detecta un error, echa en falta un aspecto del proceso o quiere comentar algo sobre los textos publicados, puede escribir por correo electrónico. No hay formularios ni registro: el correo es la única vía de contacto del proyecto.
[email protected]